Linkedin

https://es.linkedin.com/in/alserrod

Alejandro Serrano


Alejandro Serrano
Mostrando entradas con la etiqueta reclamación. Mostrar todas las entradas

jueves, 28 de abril de 2016

RECUERDA: La gestión del producto no conforme es uno de los pocos requisitos obligatorios según ISO 9001. Por algo será


Como decía, gestión de producto no conforme. Procedimiento obligatorio para ser certificados según norma ISO 9001.

Una vez me encontré con una situación, cuanto menos, paradójica.

Llamada del jefe de calidad. A esas horas, posibilidades de que sea para ir a tomar un café, 0%, para una consulta técnica, 10%, para una reclamación 90%.
Teoría de las probabilidades y.... no falla. Reclamación.

Estudio el caso y era más que obvio. Un producto había salido con un defecto sin reparar.
La causa estaba más que clara. 

Pero me preocupaba el flujo. Y mucho, muchisimo.

Le dedico unas cuantas horas a observar. Estuve toda la tarde que, según hacía una tarea u otra, me fijaba en el flujo que llevaban los productos y, cómo se separaban los no conformes.

Al cabo de un par de horas reviso los no conformes que había y me encuentro que más de uno tenía varios defectos.


La pregunta retórica: ¿Existe la posibilidad de que esos productos se identificasen, se reparase UNO de los defectos y se volviese a línea con el resto sin reparar?. Visto el flujo, completamente SI.

Manos a la obra. ¿De dónde venían los defectos?. Un estadillo lo dejaba claro.


Medida 1: Ningún defecto se aceptaba. 

Es evidente. Si se comete un defecto en un punto y se puede apartar y reparar antes de continuar adelante, el porcentaje de productos defectuosos que llegan al control final será menor.
O dicho de otra manera, a mayor porcentaje de productos defectuosos, mayor posibilidad de que alguno no sea controlado (o que se dé el caso de varios defectos simultáneos con el riesgo que he comentado)
Todo ello, por descontado, asumiendo que en cada unidad productiva tenían sus planes de disminución de errores..... pero me preocupaba que ese pequeño porcentaje avanzase hacia adelante por las dificultades de gestión de los mismos

Medida 2: Identificar muy bien los defectos que había.
A todos los empleados les di una tiza de colores que llevaban en el bolsillo (y había muchas de recambio por si acaso). Si se veía algún defecto se debía identificar con tiza. Perfectamente borrable pero aguantaba varios días.
Además, uno de los problemas que había es que a veces faltaba alguna etiqueta del embalaje final.

Existían muchas etiquetas y, en algunos casos, lo que se hacía era disponer de un rollo de etiquetas en blanco que se imprimían con la clave o lote que se deseaba.
Di orden de que tuvieran las letras FC (Falta de Componentes), se pusieran en una de las máquinas de etiquetas y se calibrase de tal manera que se pegase en un sitio visible pero que no costaba retirar (por eso de que el pegamento de la etiqueta podía jugar malas pasadas).

Con estas dos medidas pude acotarlo y en unas semanas tenía menos defectos generados de secciones anteriores y la zona de producto no conforme con marcas de tiza y muchas pegatinas de "FC".


El rechazo interno en sí, no bajó. Hacían falta aplicar más medidas, pero la gestión del mismo sí, que era lo que nos había llegado como reclamación.


Como decía, al ver la foto del producto tenía claro el defecto y lo que me preocupaba ya no era que se generase sino también que se "escapase" debido al cúmulo que describo.


Curiosidades..... cuando el jefe del almacén supo que estaba usando etiquetas en blanco para poner FC e identificarlas me dijo "de todo" y que se iban a quedar sin stock.
No me inmuté y simplemente le respondí que las íbamos a usar tantas veces como nos quedásemos sin stock, dato que él debía saber sin problemas si llevaba un control del almacén. Y que cada vez que estimase que nos íbamos a quedar sin un lote de unas etiquetas, que pidiera de forma adicional de estas blancas porque las usaríamos.

(era muy poco coste pero cómo se notaba que iban a su cuenta de resultados y que, a ver cómo explicaba que de repente, se había pasado a consumir más del doble de una referencia en concreto)





miércoles, 9 de marzo de 2016

La reclamación más surrealista que he tenido


Llamada del jefe de calidad.... y no era para ir a tomar café.
Nuevamente problemas. ¿Dónde la habíamos "liado" ahora?
En el etiquetado de los productos.
Primera información.... que el idioma de las etiquetas no era el especificado.

Recibíamos pedidos de los países más insospechados. Había un "librito" doblado de instrucciones de seguridad que, por su complejidad, era común a todos los países y estaba en veintitantos idiomas.

El resto, si vendíamos un producto genérico, se nos pedía en el idioma del país de destino (y no solían aceptar etiquetado en varios idiomas). El producto llevaba varias etiquetas adhesivas en los laterales. Cada etiqueta tenía su referencia y la mayoría de ellas venían en un rollo. O sea, se calibraba la primera y el resto del lote tenían la misma.


Vale, error de etiquetado. A controlar referencias....

No espera, que hay más.

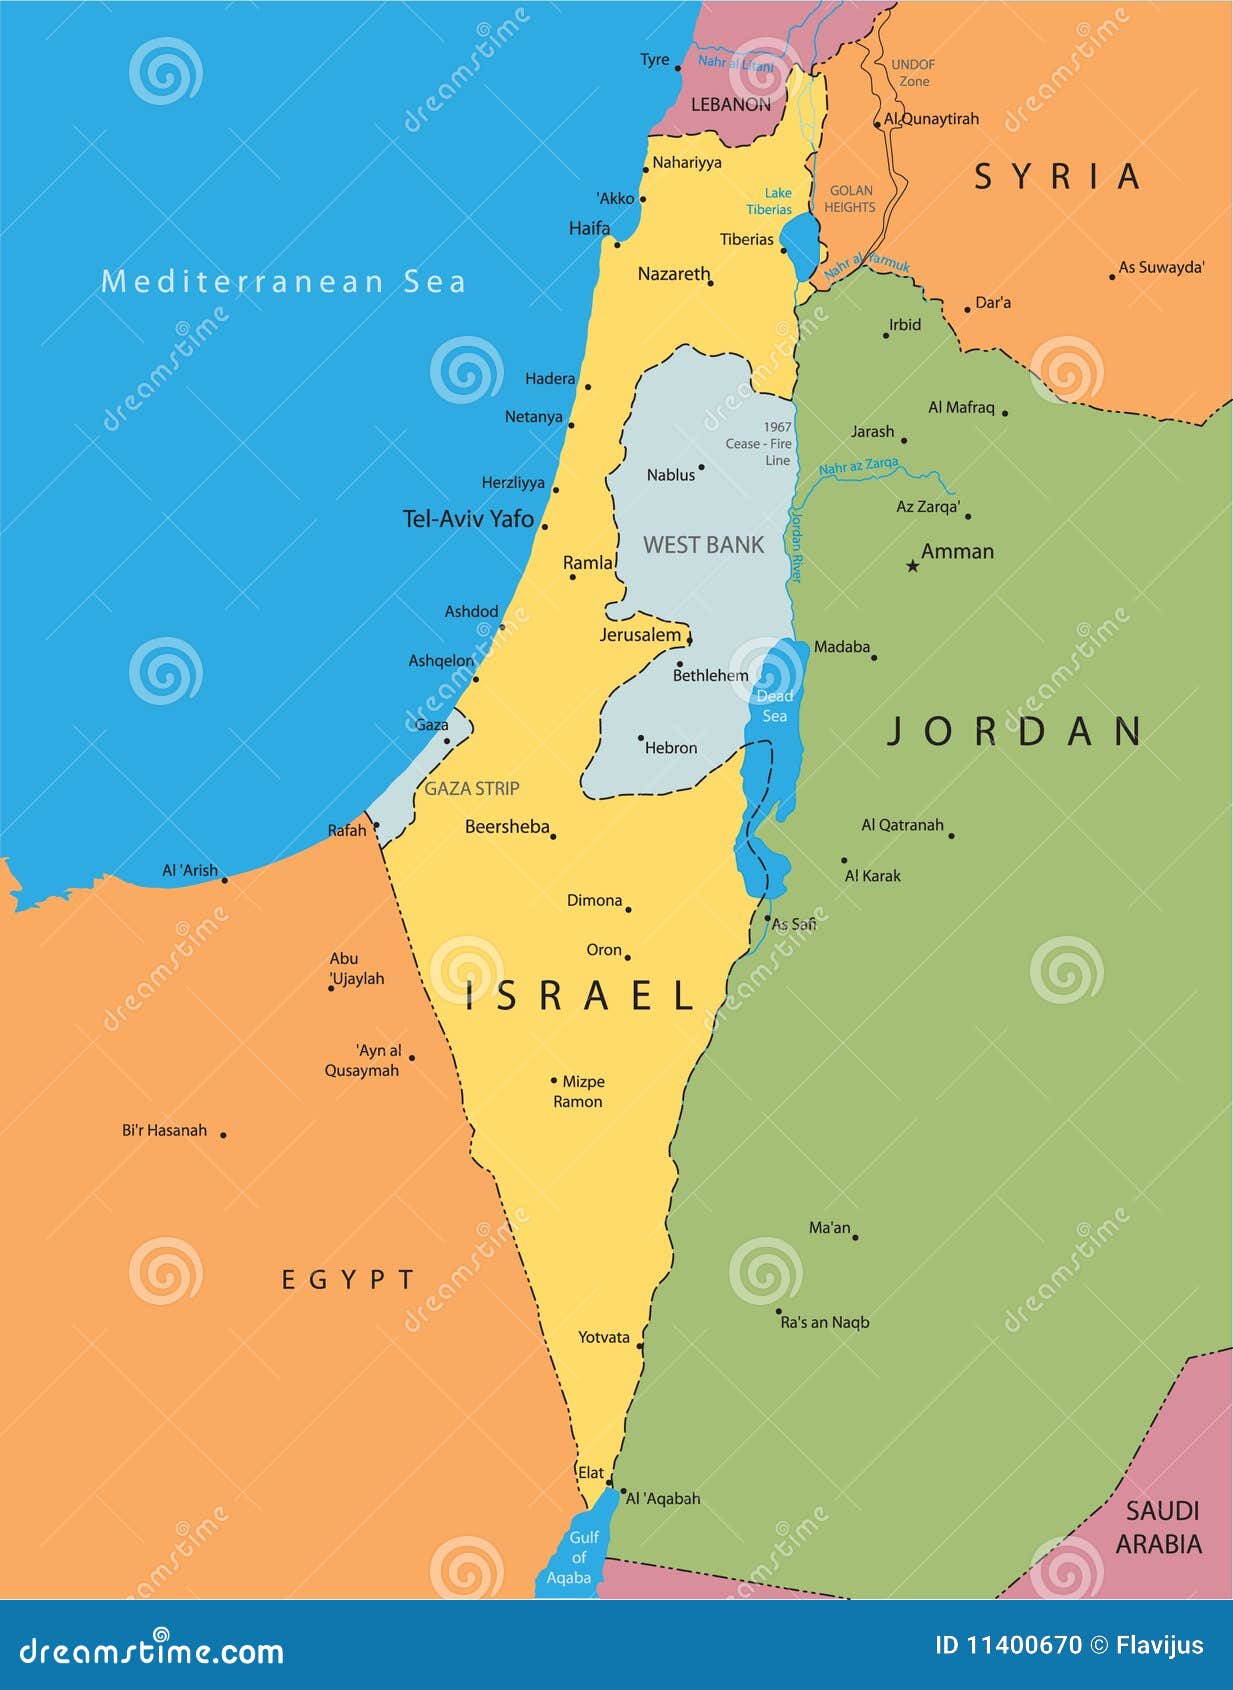
La reclamación venía de un cliente israelí porque se las habíamos enviado en árabe. Por si fuese poco, eran tiempos de verano de 2003, la guerra de Irak estaba reciente y los ánimos caldeados por esa esquina del mundo.

Ignoro si tuvimos algún otro fallo por idiomas. La mayoría de los clientes eran españoles pero también etiquetábamos mucho en portugués, francés e inglés. Ignoro si le pondríamos alguna etiqueta de estas a un producto destino Italia y no dirían nada o si nos equivocaríamos entre el sueco y el danés.
Lo ignoro porque nunca hubo reclamaciones. Simplemente eso.


Pero lo de ponerle a unos israelís una etiqueta en árabe... era nuevo.
Yo ya me veía al servicio de espionaje Mosad en la puerta de la fábrica a ver si veían algo raro e incluso una maldición con las doce plagas de Egipto...

Pero sangre fría y a tratarlo como una reclamación más.... de forma muy cuidadosa pero mismas herramientas.


Lo primero de todo. ¿Había material en camino?. Consulto con logística y me dicen que no. Que se envía un pedido al mes y que el siguiente será la semana que viene.
Vale, ya tengo un punto de ruptura.

Lo siguiente. Análisis de espina de pez. Pues... se enviaban etiquetas en veintitantos idiomas diferentes y resultaba que estaban al lado las árabes y hebreas y en las referencias apenas cambiaba una cifra. Una dichosa cifra. Referencias de muy poca rotación y para una vez que hay que usarla, la lían pero de lo lindo.

Vale, pues por mucho que tuvieran un sistema de almacenaje según número de pedidos para ahorrar desplazamientos, quería físicamente alejadas unas de otras. Que en logística propusiesen lo que fuese pero las quería incluso en diferente pasillo. Que trucasen un número pero no las quería al lado.
Lo siguiente, durante unos meses, cada vez que se tecleaba ese pedido para sacar la orden de fabricación, aparecía un mensaje indicando que había que guardarlo. Y en efecto, la orden de fabricación tendría un apartado donde debían firmar el almacenero, el jefe de turno de producción y el auditor de calidad. Una triple verificación que, aunque redundante, era una sola vez al mes y me daba seguridad.

Adicionalmente, yo me quedaba con esas hojas y revisaba los lotes antes de salir (con ver solo un producto era suficiente pues, como digo, al ser un rollo, todas las etiquetas serían las mismas).


Finalmente acciones correctivas. Algunas de las etiquetas tenían código de barras. Se estableció un sistema de pokayoke en el que debían estar escaneadas. Se introducía la orden de fabricación. El sistema sabría qué tipo de etiquetas esperaba y se escaneaba una etiqueta cualquiera de la caja que se había cogido antes de empezar. Los datos quedaban registrados.


Fin del proceso. Se eliminaron esos defectos y otros que pudieran surgir con el tiempo.


Reclamaciones tuve unas cuantas más, pero por etiquetado ninguna más. El caso de las etiquetas en árabe nos hizo poner un sistema suficientemente robusto como para minimizar los fallos posibles.

Y así.... hacer más consistente el sistema de fabricación.


Solución de problemas y mejora continua en uno.


PD. A los de Al-Jazeera y unos uantos más aún los estoy esperando para un reportaje, que el asunto trajo mucho comentario en la fábrica. Más de lo que parece. Como decía, las cosas andaban revueltas por esa esquina del mundo

viernes, 26 de febrero de 2016

Poka-yokes sencillos.... no inventemos la rueda


Nueva llamada de Calidad.
Nueva reclamación (= Problemas a resolver)

¿Qué pasa esta vez?

pues que un cliente se ha quejado de las dimensiones de una de las piezas.

Echo un juramento en voz baja respecto a ese cliente y ese detalle. De las muchas características del producto era la que menos me preocupaba, tanto que ni la había mirado la que tenía en mi casa antes de entrar a trabajar allí.
Vamos, que es como si en un tablero de parchís el dado, en lugar de ser de 30 mm por cada arista, es de 31,5 y te abren una reclamación por eso!!!!

Sí, como suena. Había muchos detalles a controlar en el producto en sí. Algunos tales que podían generar que fallase en un tiempo no aceptable, que fallase desde el principio o similar.
Sin embargo hacía falta un laboratorio químico y otro físico para medirlos.

La "norma habitual" era considerar la parte malditamente estética. Es obvio... si cuidamos la estética del producto, la posibilidad de que el interior esté igual de impecable es alta
(luego te viene otra reclamación por una etiquetadora mal calibrada cuando el interior está impecable y ... pero bueno, forma parte del producto)

El caso es que había que darle solución. Era una parte metálica pegada al producto y bastante compleja. Forma cilíndrica.

La parte cilíndrica la teníamos controladisima gracias a que el metal se vertía sobre un molde calibrado. Ahora bien, una especificación de altura bastante estricto (y eso que yo ahora mismo montaba cualquiera que se escapase de dichas especificaciones, que era el menor de los problemas, pero si el cliente lo pide, al cliente se le da).

¿Cómo operar cuando se trata de dos partes metálicas ya unidas a una de plástico?.

Conseguimos unas piezas cilíndricas huecas que las calibrábamos y estaban metidas dentro del sistema de calibración. La mitad de la parte superior del cilindro marcaba el límite superior admisible y la otra mitad el límite inferior.

Hasta que, el departamento de I+D consiguió afinar la máquina que hacía esa pieza y que tuviera muchisima más precisión tuvimos que poner una contención con dichas galgas metálicas calibradas... que nos duró meses.
Un operario, antes de colocar en el palet el producto, colocaría esa galga en la parte de la reclamación y pasaría el dedo. En uno de los sitios debía notar que estaba por debajo del nivel superior y en el otro que estaba por encima del nivel inferior. En caso de duda, a separar aparte y se mediría ya de forma específica con un calibre, el cuál nos daría la señal exacta.

Tuvo un coste (operación adicional) pero fue totalmente efectivo.

Todo, con unas piezas de acero que el tornero hizo bastaaaaaante rápidas y el responsable de calibración las metió en el sistema también muy rápido (si le pido otra cosa, le costaría más, pero algo que era dimensional, era lo más fácil que tenía en el laboratorio)


La parte negativa, la reclamación. Realmente era de la unidad productiva anterior a la mía, pero era en la mía donde mejor se controlaban.

La parte positiva... controlarlo de forma eficaz con una solución de contención robusta desde el primer día hasta que se modificó la máquina.


Es importante poner una contención a un problema de calidad, pero que sea rotusto y cuando más fácil de aplicar y sencillo... con más firmeza se aplicará.

martes, 16 de febrero de 2016

Lo importante es entenderse... ¿Cómo?. Hay muchos medios


Estaba recién empezado en un puesto de responsabilidad de calidad.
A los pocos días, nueva reclamación en el correo. Consulto con la ingeniera que llevaba la pieza y con uno de los auditores de mi equipo y les pido recabar información.

La pieza la conformábamos en nuestras instalaciones pero, por motivos de costes, era rebarbada en un taller externo.
Lo de taller es un decir. Me dicen que un gallinero y me lo creo. Las 5S no era lo suyo pero ahí... ni entraba ni salía mientras la pieza fuese la correcta.

Y había un problema... no lo eran!!!!

Y hay dos detalles importantes. El primero (naaaaada, simple burocracia) que aunque esté subcontratado, el responsable de la calidad según el sistema de la norma ISO 9001 éramos nosotros. El segundo, y más contundente... que quien ponía la cara ante un fallo suyo era yo, no el del taller.


El taller estaba a tres kilómetros. Le digo a la ingeniera y al auditor que cojan las chaquetas que nos vamos pero YA. Nos metemos en el coche y allá que vamos.
Aparco en la puerta del taller, entro dentro y casualmente estaban rebarbando un lote de la pieza en cuestión. Me presento ante el jefe de taller y le digo el motivo de la visita y que queríamos ver las piezas. Accede y nos acompaña.

Le pido al auditor que revise uno de los contenedores de producto terminado. Se pone los guantes de trabajo y, en un minuto me encuentra dos piezas mal.
Le pregunto a la ingeniera de la pieza acerca de las consecuencias y me es tajante... que eso eran dos reclamaciones, una por cada pieza, porque habían rebarbado donde no procedía.

Y empieza una discusión entre la ingeniera y el responsable del taller. Les dejo hablar un par de minutos e interrumpo.

Soy tajante.

Punto 1. ¿La ingeniera les ha pasado las especificaciones de calidad, dónde deben rebarbar y hasta qué punto?. ¿Les ha puesto qué piezas son aceptables y cuáles no?
Respuesta afirmativa

Punto 2. ¿Dónde tenían esa documentación en el taller?. Tienen que rebuscar en una montaña de papeles y al final es mi auditor quien le dice que el papel que busca es uno en concreto dentro de todos los que tenía en la mesa.

A partir de ahí... punto siguiente... le íbamos a revisar todas las piezas que tuvieran. Las que fuesen NOK me las llevaría para achatarrar y corrían de su cuenta por no seguir las indicaciones.
A continuación, quería que todo el personal tuviera accesibles las indicaciones de calidad y aceptación de piezas y que no rebarbasen donde les apeteciese sino donde debían pero que ni por asomo aceptaba otra reclamación de un cliente por una dejadez así... y que volvería para corroborarlo.

Por si acaso, y como más vale que sobre que no que falte, según volvía a mi domicilio por la tarde, me acerqué por ese taller y le dejé cinco copias plastificadas de las instrucciones de calidad a todo color para facilitarle la tarea.


Acudo tres días después y veo que sí, que la información la tienen.... pero que siguen rebarbando donde les apetece y no donde deben.

Es cuando le digo al jefe de taller que si le importa que le haga unas preguntas a la persona que está rebarbando.
Y me responde que no me molestase, que era de no sé qué país y que solo hablaba árabe.


Mira... ¡¡¡¡¡¡con ese detalle no contaba!!!!!!!


Sí, mucha especificación de calidad pero faltaba un detalle... la persona que trabajaba con la pieza no la aplicaba... porque no la entendía al no hablar castellano.


Y... A LOS PROBLEMAS.... SOLUCIONES!!!!!!!!


Me enteré de que en plantilla teníamos un pakistaní que hablaba perfectamente español (aparte de hurdú, árabe y algún idioma más. Tenía formación académica y las penurias de la vida le habían hecho emigrar). Imprimí todas las instrucciones de calidad sin texto pero con fotos y le pedí a mi compañero de producción si podía venir a mi mesa.
Mi compañero accedió y el pakistaní se sorprendió mucho de que le llamase. Se lo expliqué claro y rápido: que si podía escribir en árabe y en hurdu el texto que tenía en español al lado
Puso cara de que no se lo creía. Desde que abandonó su país era la primera vez que le pedían algo de papeles. Todo lo que le habían pedido eran trabajos manuales. El trabajo lo hizo encantado y de muy buena gana.

Ya tenía la traducción, la escaneé (y la incluí entre las especificaciones de calidad con la misma numeración y reseña de que era una traducción) y la imprimí en color unas cuantas veces. Las plastificamos y bajamos nuevamente al taller.

Le expliqué la situación al jefe de taller y le pedí si era posible parar un momento los trabajos y que mi ingeniera de la pieza le explicase lo que había basándose en la copia que teníamos en árabe.
Accedió y ... en todos los puestos estuvo la misma copia en español, árabe y hurdu

¿Cuál era el problema?. La información de lo que había que hacer se la pasaban al estilo "radiomacuto". Todo menos estandarizado. Los operarios no hablarían español pero si les decían ten cuidado aquí y rebarba más allá, lo hacían sin problemas.
Lo que sucedía es que, el desconocimiento de las especificaciones (empezando por lo perdidas que las tenían en la oficina) hacía que nadie les hubiera dicho exactamente lo que se esperaba de ellos.

Tuve a mis auditores revisando una por una las partidas que nos venían de ese rebarbador durante dos días y luego inspecciones aleatorias.

Defectos encontrados. Cero patatero

Problema resuelto!!!!

jueves, 4 de febrero de 2016

Calibración de equipos... cuando a veces lo fácil lo hacemos difícil y no nos damos cuenta


Días previos a una auditoría de sistema de calidad según ISO 9001 por una entidad externa.

¡¡¡Zafarrancho de combate!!!

A darle vueltas a todo. Entre otro compañero (de otra fábrica en otra ciudad) y yo, a repasar todo, enviarnos información por email y llamarnos cada hora como poco. Llevábamos poco tiempo ambos y había que ponerse demasiado las pilas para poner todo en orden. Eso requería más que un repaso.

Más o menos vamos centrándonos en lo que hay que mejorar, vamos avanzando y vamos ordenando todo. En equipo, aún a distancia, teniendo un mismo objetivo, se trabaja de maravilla si hay colaboración. Y vaya que si la había. Es más... a veces me dio por intuir si teníamos telepatía.

De todo lo que nos conllevaba nos ajustamos a que los criterios más básicos del sistema de calidad, los procedimientos, registros, etc... que podían chirriar de lo lindo si nos "cazaban" y suponía una no conformidad de las gordas.

Y en estas que nos surge una duda: calibración de equipos. Resultaba que las tolerancias que admitía el sector eran tan grandes que nos valía una puñetera cinta métrica de ferretería y no nos decían nada. Miramos históricos y, en tiempos, habían enviado a calibrar los pies de rey que usaban en mantenimiento.
Que digo yo que qué importa si se usaban solo para reparar... pero lo habían hecho así que por si acaso lo hicimos y guardamos el certificado de que estaban calibrados.

Llega la auditoría. Primer día en la ciudad donde yo trabajaba y allí empezaría el director general. Luego visitarían la fábrica. Segundo día en la otra ciudad y visitarían la fábrica y luego oficinas.

La cosa va bien y, por motivos de agenda, el director industrial, que se había desplazado para la misma se tiene que volver, y con él mi compañero pues habían venido juntos. Nada relevante porque quedaban un par de cosas que revisar y ya estaba yo para defenderlo.

La auditoría acabó una hora después. Se va la auditora y llamo a mi compañero:

- Oye... que ha ido bien pero me ha dado una recomendación verbal.
- ¿Sobre qué?
- Sobre calibración
- ¿Pero no estaban calibrados los pies de rey?
- Bueno, pues entonces dos. La primera es que pasemos de calibrar eso y no tiremos el dinero
- ¿Y la segunda?
- El pantonario

¿El pantonario?

Pues sí señores. El pantonario. Ese desplegable que te sacan en una tienda de pinturas para que elijas el color. El cliente nos daba unas especificaciones y teníamos que ajustarnos a ellas.
Aparte de que, a modo de curiosidad, nos pidió ver los dos colores concretos del logo de su empresa, nos dijo que en el mismo indicaba que tenía validez de un año y se había sobrepasado.

Fue cuando le dije que efectivamente pero que ese no era el "oficial". Que estábamos en un proceso comercial de agrupación de colores y que al año siguiente, cuando nos visitase, no vería ningún pantonario sino una referencia de colores.

Se quedó sorprendida. Fue cuando pedí dos muestrarios de unos cien colores. Uno sobre papel blanco y otro sobre papel reciclado. Le dije que en ambos casos la tinta era la misma pero el efecto muy diferente y por ello se había tomado la decisión de ir cambiando todos los pedidos a esa lista de colores. Con ella los clientes sabrían de antemano el efecto de sus colores (realmente con alguno había diferencias) y elegirían. Todos tenían el mismo nombre y un sufijo según papel blanco o papel reciclado.

Y que el pantonario se quedaría solo para saber si la tinta que recibíamos era la correcta o había que poner una reclamación pero no de cara al cliente sino al proveedor.


Me admitió la explicación y... a ponerse las pilas.

Ni mi compañero, ni yo, nos esperábamos que nos llamasen la atención por el pantonario.
Y por supuesto, no se envió a calibrar ningún pie de rey más. Se seguían usando y si se estropeaban, se compraba otro y punto.


miércoles, 3 de febrero de 2016

Si conoces la máquina... es más fácil cambiar un componente que modificarla entera


Llamada del Jefe de Calidad. Reclamación. Malo. Problemas...

¿Pero qué sucede exactamente?. Pues resulta que fabricamos unos productos que, después de completamos, se les pone una tapa de plástico que se sella por calor. La tapa queda enrasada con el resto del producto y encima se pone una de las múltiples pegatinas que lleva el mismo.

Las especificaciones permiten unas tolerancias muy pequeñas. ¿Motivo?. Si sobresale o se hunde la tapa, la pegatina quedará abombada o con hueco. O sea, fea de narices y difícil de vender. A veces compramos un producto por la pegatina y no por la tecnología que lleve dentro.

Sea como fuere, las especificaciones eran las especificaciones y había que cumplirlas.


Venga... manos a la obra. Hay que dar una respuesta lo antes posible y matar el problema por completo.

Consulto con Logística. Hasta el día siguiente no hay ningún pedido previsto. Eso da un poquito de tiempo pero no nos podemos dormir en los laureles.

Siguiente pregunta. A Mantenimiento. Que cómo es el sistema de calentamiento de las tapas de plástico.
Hacía tanto que no se miraba eso... a saber si desde que se instaló la máquina y simplemente se han sustituido piezas.
Bueno, pues era un termostato y no sé cuántas resistencias que se encendían o apagaban hasta dar con la temperatura adecuada.

Para acabar de centrarnos en la máquina y el problema pregunto que cuál (y por qué) es la temperatura adecuada. Me dicen que tienen de consigna 320ºC y que fue enviado por el departamento de Procesos después de pruebas de laboratorio.
No las cuestiono.


Pero es cuando hago la pregunta del millón.... ¿Y de cuánto son las resistencias?

Y me viene la respuesta de los dos millones: Todas son de 50ºC Sistema automático que encenderá tantas resistencias (o apagará) como sean necesarias para llegar a la temperatura de consigna.

¿Cuál era el problema?

Obvio... se precalentaba la máquina antes de pasar la primera pieza y a partir de ahí, la máquina estaría oscilando entre 300 y 350ºC. Según le diese tendría seis resistencias encendidas, según le diese tendría siete. La máquina pasaría de una temperatura a otra y por eso, dentro de un mismo lote habría algunos productos perfectos y otros... que no tanto.

¿Cuál era la solución?. Pedir recambios (y cuanto antes, los quería antes de que al día siguiente hiciéramos la siguiente producción de ese tipo) donde se sustituían varias resistencias de 50ºC por 40ºC. En consecuencia, en lugar de encenderse y apagarse resistencias según necesidad.. se podían ajustar los famosos 320ºC EXACTOS.

Al día siguiente, con el Jefe de Calidad a ver la tirada del lote, unos cuantos inspectores de calidad revisando todo con lupa.

Salen correctos. Se le da el visto bueno al lote y se informa al cliente que el problema de calidad había sido detectado y se había encontrado una corrección definitiva.

Un problema resuelto.

No era necesaria una modificación de diseño, y las especificaciones de la máquina eran correctas. Era capaz de medir la temperatura... el problema es que no tenía la flexibilidad de conseguir dicha temperatura. El proceso admitía pequeñas variaciones pero no las que se estaban teniendo.

Observación, análisis, trabajo en equipo y... un problema menos. Tanto para ese cliente como para otros con características similares.