Linkedin

https://es.linkedin.com/in/alserrod

Alejandro Serrano


Alejandro Serrano
Mostrando entradas con la etiqueta almacén. Mostrar todas las entradas

jueves, 21 de julio de 2016

Lo barato.... sale caro


El primero que lo certifica, y profesionalmente, soy yo mismo.

Situación real: lanzamiento de un nuevo proyecto. Muchas máquinas nuevas, muchos recambios, etc....

Era esperable que los ingenieros que habían diseñado el proceso, conjuntamente con las empresas de maquinaria especializada con las que habían trabajado, de cada máquina hubiera siempre una "titular", una de recambio y luego, informáticamente, estuviera todo codificado para que una petición a almacén por código interno llevase un proceso "normal". Esto incluía también a los recambios y "piecerío" de dichas máquinas.

Situación que me encuentro: De una de las máquinas no había recambios ni estaba codificada. Se empieza a trabajar con ella y, como no estaba bien calculado uno de los parámetros, sufre un sobredesgaste y la parte que estaba en contacto con el producto dura dos semanitas.
Y no había recambios.

Llamo al ingeniero para decirle la situación. Mientras tanto nos habíamos arreglado con una pieza parecida que nos permitía llegar a especificaciones pero con trabajos adicionales.

Al día siguiente tenía recambios lo cuál me hizo sospechar.... y los recambios duraban apenas un día, si acaso dos.

¿Qué sucedía?. Pues que los había comprado en una tienda de bricolaje conocida de vuelta al trabajo y pasado la factura al departamento a ver si así salíamos del paso.

No es que fuesen "malos" los productos de esa conocida tienda, pero digamos que no es lo mismo una herramienta que pueda tener yo en casa para mis tareas domésticas y que usaré de ciento a viento que una herramienta que tiene que estar operativa las 24h y sufre un desgaste increíble. Cuando una empresa te cobra mucho más por esos recambios es porque ya cuentan con que no se van a usar ocasionalmente sino que van a tener un uso intensivo.

Me enteré de casualidad el motivo del sobredesgaste y tuve una conversación con el responsable de todo.
Le aclaré, no solo el problema que se había generado por no tener recambios (que los sabía) sino el impacto que tenía y los recursos adicionales que se consumían de la compañía por una carencia.


El problema se solucionó.... pero es de los problemas que, por buscar un arreglo intermedio (recambios domésticos y no industriales) podría haber salido caro.


En definitiva.... lo que tenga en mi caja de herramientas seguro que no le vale al jefe de mantenimiento (valer, le valdrá, pero le durará dos días)



miércoles, 20 de julio de 2016

Señales, hoteles low-cost y estandarización en fábrica


Estandarización.

La mayoría de las señales de tráfico son comunes en todos los países. Tanto que hay foros, blogs, etc.... que indican señales curiosas o incluso diferencias entre países (tamaño de las señales, tamaño de las líneas de tráfico)

Estuve en una fábrica donde los carteles eran poco atractivos. De metacrilato de amarillo chillón y letras azules. Sí, contrastaban mucho pero ni el tipo de letra era atractivo.
Lo consulté con el responsable de mejora continua y me dijo que para gustos los colores aunque era cierto que los carteles llamaban mucho la atención. Sin embargo venían de un motivo histórico. Eran idénticos  los primeros que se habían puesto en la fábrica cuando se abrió. Se habían puesto nuevos y siempre siguiendo el mismo patrón. Se deseaba la estandarización y, de cambiarla, tendría que ser después de tomar una decisión en firme de un nuevo diseño para ir reponiendo carteles según procediese o los nuevos que se hiciese y sabiendo que después de unos cuantos años se podrían encontrar con que seguía habiendo dos tipos de carteles (por el hecho de que algunos llevarían ahí más de diez años y la información que tenían era válida y no era necesario cambiarlos). Vamos, que ya no era el coste económico sino también el de la "desestandarización".

Conocí a una persona que tenía que viajar bastante. Su jefe lo enviaba a visitar una zona concreta cada semana. Le podía decir que se centrase en tal y tal ciudad (y ya tenía una lista de los sitios que debía visitar en esa zona). Simplemente le marcaban las prioridades que iban teniendo y que el viernes reportase lo que tenía en las oficinas. Hacía más kilómetros que el correcaminos y no sé si se había comprado más de una guía Michelín de las veces que las habría usado. Ir a una "zona" ya se lo sabía de memoria pero ir a un punto concreto, a mirar en el mapa las carreteras concretas.
Me comentó que tantos días fuera de casa acababan por confundirle y optó por una opción.... elegir una conocida cadena de hoteles sencillos y pedir siempre habitación impar. El motivo es porque esos hoteles eran idénticos en todo. Daba igual la localidad, la típica cadena de hoteles low-cost, que para una noche le sobraba (a veces llegaba después de cenar y se iba nada más desayunar) y.... en sitios muy dispares vio la misma cama, habitaciones de ubicaciones exactas, misma ubicación del cuarto de baño (motivo por el que pedía siempre impar, las pares eran simétricas, no idénticas) y.... hasta el mismo cuadro en la pared y mismo florero en la mesita.
Lo que para muchos podría parecer monótono, esta persona lo apreciaba. Si un día estaba en una ciudad y al día siguiente a 200 km, prefería coger un hotel donde tuviera la sensación de no haberse movido del sitio.

Son solo detalles de lo que hace la estandarización.

Entras en un entorno industrial y, podrá ser más acertado o menos el criterio visual (he visto algunos empresarios que han elegido hasta decoradores para las oficinas!!!!) pero si se decide que la zona de almacén de marca con líneas de cinco centímetros de ancho, veinte de largo y se deja un metro entre marca y marca.... se hace tal cuál pero en todas las zonas de la planta.

Si se dice que las zonas de peligro, de negro y amarillo de tal grosor, que sea el mismo.


Es importante acostumbrar al ojo a unos símbolos, unas marcas, unas líneas, y que significan lo mismo sea donde sea en la fábrica.


Y si puede estar documentado.... y que el documento esté "vivo", o sea, actualizándose cada vez que hay una casuística nueva, mejor!!.


jueves, 30 de junio de 2016

El exceso de inventario también es despilfarro. Curiosa forma de reorientar una cuenta de gastos


El producto que se fabricaba traía de cabeza al responsable de logística.

Un palet de producto terminado y debidamente embalado con plástico pesaba de media casi una tonelada. Medidas estándares.

Esto tenía dos consecuencias:
- Por motivos de calidad, y sobretodo de seguridad, no se podían apilar los palets uno encima de otro. Las pocas veces que se había autorizado a hacerlo a dos alturas, el peso del palet superior había dejado una marca estética en algunos productos
- En un camión solo cabía "una altura" de palets. Un despilfarro increíble pues se transportaba aire. Entrarían unos veinte palets y con eso habías completado el peso neto autorizado.

** había un destino para el que el proveedor habitual de camiones hacía una reducción de precios pues después de cargar en la fábrica, acudía a cargar encima un producto muy voluminoso y ligero que tenía que llevar cerca de nuestro destino. O sea, aprovechaba para rellenar ese "aire" con un producto muy caro de transportar por el volumen que tenía y su bajo peso, pero que ya que tenía que ir regularmente allí, nos hacía precio especial a ambas empresas **


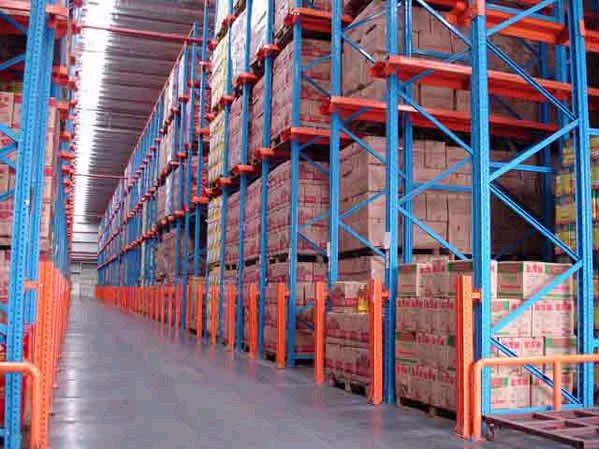
Dentro de la zona de almacén había unas estanterías a cinco alturas donde se podían meter palets por la parte delantera y sacar por la trasera al estar unas cadenas levemente inclinadas. Así, los palets nunca estaban encima unos de otros tocándose.

Sin embargo tenía un coste de mantenimiento considerable. Eran cadenas que sufrían mucho. El carretillero debía tener mucha pericia para elevar un palet a tanta altura y engancharlo en un sistema de cadenas para que deslizase por gravedad y se pudiera recoger desde el lado contrario.


Una vez, hubo tres problemas de producción y.... el problema venía en que los productos estaban en alguna de esas estanterías que se habían averiado y el plazo de respuesta de la empresa de mantenimiento no era inmediato. Se tuvo que cambiar el programa de producción perdiendo cualquier beneficio de lotes que se hubiera hecho al tiempo que el producto ahí quedaba fabricado y habría que retocarlo y revisarlo para ser enviado por el tiempo que pasaría desde la fecha de fabricación hasta la de expedición.

El director de la planta bajó a ver el problema con sus ojos y apreció que no solo había avería en esas tres localizaciones sino también en un puñado más de ubicaciones que estaban inutilizadas.
Lo siguiente que hizo fue pedirle un presupuesto de reparación de TODO, que no podía ser que una cosa reparada otra no, etc.... que quería saber cuánto costaba reparar TODO.

En una semana tenía el presupuesto. Era una pasta completa pero ahí estaba lo que suponía tener en condiciones todas las estanterías.


Respuesta del director de planta. Que tenía ese presupuesto para gastarlo en lo que quisiese durante ese año para poder trabajar más contra pedido y menos contra stock que se lo firmaría, pero que en quince días quería ver desaparecidas esas estanterías. Era una pasta lo que le pedían por ponerlas al día y a saber si a los dos meses avería nueva.

El dinero se metió en un centro de coste con el que se adquirió un ERP que gestionase el programa de salidas y las prioridades de fabricación de la última sección productiva. Se mantenía muchisimo menos stock y algunas veces hubo producción "lean" total. O sea, llegar el camión con algo de antelación, decirle cuándo podía ponerse en uno de los muelles de carga y, según salían los pedidos de la línea, el carretillero no los llevaba al almacén sino directamente al interior del camión sin ningún paso intermedio ni manipulación.


Eliminación de despilfarro.


miércoles, 9 de marzo de 2016

La reclamación más surrealista que he tenido


Llamada del jefe de calidad.... y no era para ir a tomar café.
Nuevamente problemas. ¿Dónde la habíamos "liado" ahora?
En el etiquetado de los productos.
Primera información.... que el idioma de las etiquetas no era el especificado.

Recibíamos pedidos de los países más insospechados. Había un "librito" doblado de instrucciones de seguridad que, por su complejidad, era común a todos los países y estaba en veintitantos idiomas.

El resto, si vendíamos un producto genérico, se nos pedía en el idioma del país de destino (y no solían aceptar etiquetado en varios idiomas). El producto llevaba varias etiquetas adhesivas en los laterales. Cada etiqueta tenía su referencia y la mayoría de ellas venían en un rollo. O sea, se calibraba la primera y el resto del lote tenían la misma.


Vale, error de etiquetado. A controlar referencias....

No espera, que hay más.

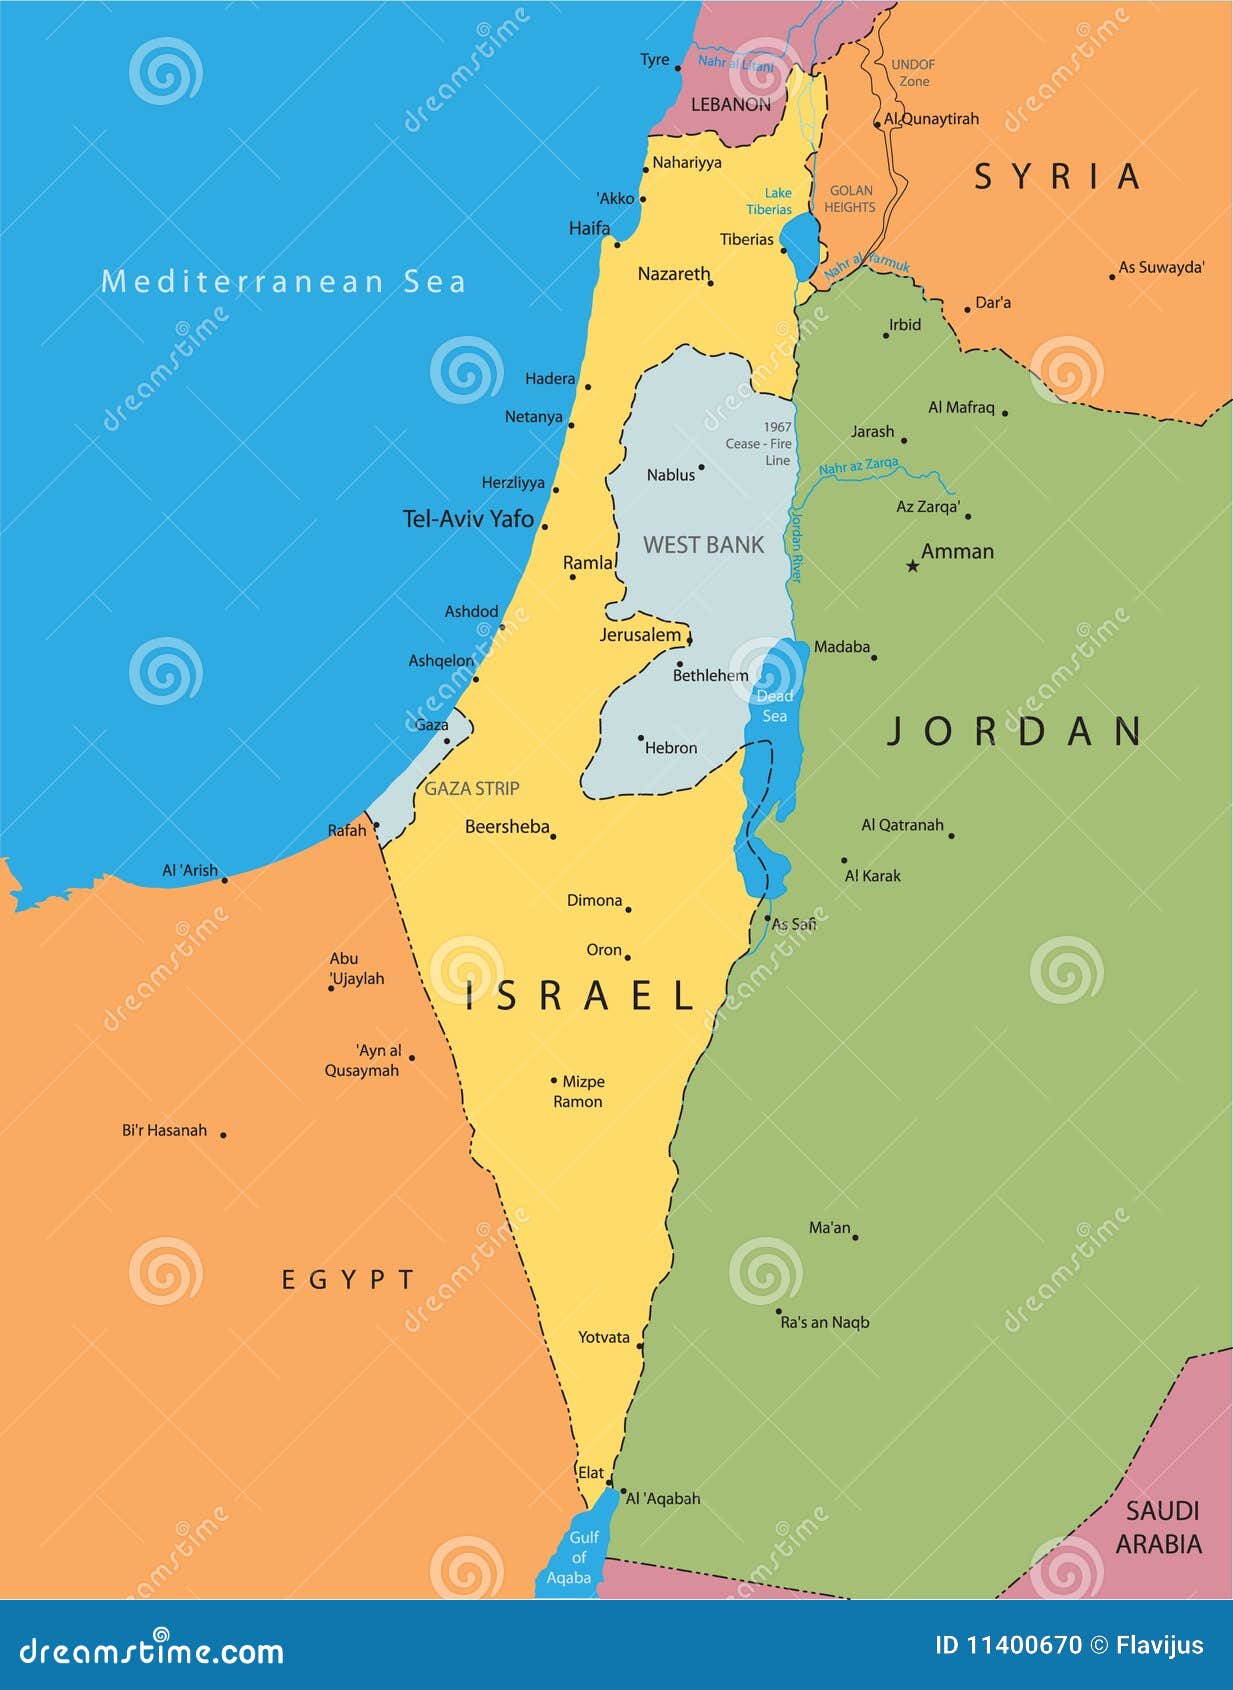
La reclamación venía de un cliente israelí porque se las habíamos enviado en árabe. Por si fuese poco, eran tiempos de verano de 2003, la guerra de Irak estaba reciente y los ánimos caldeados por esa esquina del mundo.

Ignoro si tuvimos algún otro fallo por idiomas. La mayoría de los clientes eran españoles pero también etiquetábamos mucho en portugués, francés e inglés. Ignoro si le pondríamos alguna etiqueta de estas a un producto destino Italia y no dirían nada o si nos equivocaríamos entre el sueco y el danés.
Lo ignoro porque nunca hubo reclamaciones. Simplemente eso.


Pero lo de ponerle a unos israelís una etiqueta en árabe... era nuevo.
Yo ya me veía al servicio de espionaje Mosad en la puerta de la fábrica a ver si veían algo raro e incluso una maldición con las doce plagas de Egipto...

Pero sangre fría y a tratarlo como una reclamación más.... de forma muy cuidadosa pero mismas herramientas.


Lo primero de todo. ¿Había material en camino?. Consulto con logística y me dicen que no. Que se envía un pedido al mes y que el siguiente será la semana que viene.
Vale, ya tengo un punto de ruptura.

Lo siguiente. Análisis de espina de pez. Pues... se enviaban etiquetas en veintitantos idiomas diferentes y resultaba que estaban al lado las árabes y hebreas y en las referencias apenas cambiaba una cifra. Una dichosa cifra. Referencias de muy poca rotación y para una vez que hay que usarla, la lían pero de lo lindo.

Vale, pues por mucho que tuvieran un sistema de almacenaje según número de pedidos para ahorrar desplazamientos, quería físicamente alejadas unas de otras. Que en logística propusiesen lo que fuese pero las quería incluso en diferente pasillo. Que trucasen un número pero no las quería al lado.
Lo siguiente, durante unos meses, cada vez que se tecleaba ese pedido para sacar la orden de fabricación, aparecía un mensaje indicando que había que guardarlo. Y en efecto, la orden de fabricación tendría un apartado donde debían firmar el almacenero, el jefe de turno de producción y el auditor de calidad. Una triple verificación que, aunque redundante, era una sola vez al mes y me daba seguridad.

Adicionalmente, yo me quedaba con esas hojas y revisaba los lotes antes de salir (con ver solo un producto era suficiente pues, como digo, al ser un rollo, todas las etiquetas serían las mismas).


Finalmente acciones correctivas. Algunas de las etiquetas tenían código de barras. Se estableció un sistema de pokayoke en el que debían estar escaneadas. Se introducía la orden de fabricación. El sistema sabría qué tipo de etiquetas esperaba y se escaneaba una etiqueta cualquiera de la caja que se había cogido antes de empezar. Los datos quedaban registrados.


Fin del proceso. Se eliminaron esos defectos y otros que pudieran surgir con el tiempo.


Reclamaciones tuve unas cuantas más, pero por etiquetado ninguna más. El caso de las etiquetas en árabe nos hizo poner un sistema suficientemente robusto como para minimizar los fallos posibles.

Y así.... hacer más consistente el sistema de fabricación.


Solución de problemas y mejora continua en uno.


PD. A los de Al-Jazeera y unos uantos más aún los estoy esperando para un reportaje, que el asunto trajo mucho comentario en la fábrica. Más de lo que parece. Como decía, las cosas andaban revueltas por esa esquina del mundo

jueves, 18 de febrero de 2016

Kanban de herramientas.... sencillito y muy revelador


¿Cuántas herramientas puede haber en una fábrica?. Difícil de contar.
Vamos a centrarnos en un área concreta de la fábrica.

¿Cuántas herramientas puede haber?. Ahí considero las que usan los operarios de forma directa, los recambios que están próximos, las herramientas que tienen los de mantenimiento para sus tareas y lo que se tenga en un almacén o punto centralizado de herramientas para consumo y que se encarga de hacer las órdenes de compras.

¿Me dejo alguna?
Pues sí... abramos las taquillas y cajones de la gente de mantenimiento y jefes de equipo y seguro que vemos unas cuantas más. Pero unas cuáaaaaaantas.
Las piezas de mayor consumo, o esas que si se rompen pueden ser críticas si se tarda en reponer o... ahí tienes seguro un buen repertorio del que todos se han ido haciendo un pequeño acopio "por si acaso".

¿Y si lo estandarizamos?.

Participé en el siguiente ejercicio: se conocía, para cada herramienta, el número de piezas pedidas a almacén en los últimos tres años. A cada una se le ponderó también la criticidad. No es lo mismo que se rompa algo que haga saltas las alarmas de que, o hay una intervención rápida o el resto va detrás, a que se rompa algo que inutilice la herramienta entera.
Con estos datos y un algoritmo se dedujo cuántas herramientas convenía que tuvieran próximo a línea de montaje el personal de mantenimiento y jefes de equipo.

¿Y el resto?
A abrir todos los cajones y armarios, sacar todas las herramientas... se hizo inventario y se devolvió a almacén. El resultado era una millonada en repuestos que estaban por ahí repartidos por la fábrica. De la fábrica no habían salido pero había un exceso de inventario (en este caso repuestos) increíble. Uno de los despilfarros de Lean Manufacturing.


¿Metodología?

Se estableció cuál era el máximo de piezas que debía haber a pie de línea según el algoritmo. Lógicamente a veces condicionado por números enteros (si de una pieza salían siete y se servían en bolsas de cinco en cinco... pues tendrían que ser diez).
Y se establecía el mínimo igualmente. Normalmente uno, a veces podía ser superior (caso de piezas de mucho consumo).

En cada gaveta había una tarjeta con la descripción y el código que había que pedir a compras.
El personal de mantenimiento y los jefes de equipo compartían las mismas piezas, que no eran de ninguno en particular sino de la empresa.

Cuando se llegaba al mínimo acudían con dicha tarjeta y me la dejaban encima de la mesa. En cuanto me era posible la procesaba en una aplicación interna y llegaba orden al almacén, que a su vez descontaría inventario de cara a una orden de compra cuando ellos llegasen a su mínimo.

La tarjeta se la devolvía una vez procesada y la ponían en un sitio de "material para recoger en almacén" (podían ir de inmediato, podían dejarlo para unas horas después según como fuese el día pero así sabían que estaba eso ya solicitado).

Hasta aquí, un Kanban sencillito pero que ahorra bastante dinero.

Sin embargo hacía dos cosas más. Lo primero, me acostumbré a mirar el precio del repuesto cada vez que hacía un pedido. Normalmente nada fuera de lo común pero una vez encontré un repuesto que, por el precio que se pagaba por él, le pasé una nota a mi compañero de compras para que lo repasase pues la máquina nueva enterita no costaba mucho más... o sea, que a negociar o si no, salía más barato comprar una máquina entera y despiezarla (aprovechabas ese y otros repuestos y además, originales).

Otra cosa... histórico de pedidos... había algunas piezas que sistemáticamente pedía cada dos meses, cada tres o cada año. Vale, nada reseñable. Cuando una pieza ves que la has pedido cada tres meses y que es la tercera vez que se pide en lo que va de mes, algo pasa... ¿Es posible que la partida de repuestos sea defectuosa?. Desde luego, síntoma de algo es.


Mucha información... había que saber gestionarla que había mucho dinero en repuestos y había que ser ágiles y competitivos

jueves, 11 de febrero de 2016

5S RADICAL... Un sitio para cada cosa y cada cosa en su sitio


Curiosa la iniciativa que tuvo el responsable de LEAN Manufacturing de la fábrica.

Había conseguido un alto grado de estandarización en conceptos como fábrica visual. Los colores de los carteles quizá fuesen un poco anticuados. Una vez le pregunté el por qué y me dijo que eran todos estándares. Que se había planteado cambiarles la imagen (colores, tipo de letra) pero que tendría que cambiar los de toda la fábrica, que no lo quería paulatinamente... y cierto era que cumplían su acometido.

Y... dio una vuelta de rosca más a las 5S en la fábrica. Todo, todo, todo absolutamente tooooodo debía tener su sitio. Cualquier herramienta, cualquier material, cualquier cosa que ocupara un solo centímetro cuadrado del suelo (o de la pared, si estaba en un gancho) debía estar señalizado de forma estándar. Lo más correcto era con un cartel y el contorno que ocuparía.

Estaba cansado, me dijo, de ver por ahí prototipos de los que nunca más se sabía de ellos, herramientas de las que se habían sacado los recambios más útiles y nos olvidábamos y una vez, hasta una traspaleta olvidada que pertenecía a un departamento de la otra punta de la fábrica y no lo habían echado en falta.

En consecuencia nos pasó una circular y dio las siguientes órdenes a su gente:

1- Cada vez que se viese algo que aparentemente no estuviera en su sitio, se le pondría una cartulina roja informando del hecho, la fecha y lo anotarían en un listado.

Si veíamos algo en nuestra sección con esa cartulina, íbamos y echábamos un vistazo a lo que era.... A veces incluso tenía su sitio y era una manera de tenernos en alerta constante de que todo ordenadito y mejora continua de cara a la sección. Si algo sistemáticamente estaba desordenado... igual había que buscarle otra ubicación, no???. Síntoma de un problema era

2- Si un material llevaba cinco días con la tarjeta roja, lo anotaban en un listado y se lo llevaban a un almacén. Si alguien echaba algo en falta (y vi a gente echar algo en falta y preguntar) le decían que lo tenían allí y podía ir a recogerlo. Lo siguiente... a ordenarlo en condiciones, lógicamente

3- Si pasados diez días (más los cinco de antes, o sea, tres semanas) nadie lo reclamaba, se achatarraba fuese lo que fuese. Cualquier material que estuviera sin uso en la fábrica durante tres semanas... muy importante no era y le sacaban el precio de la chatarra.


Al final... fue muy poco lo que se llevaban. La iniciativa continuó aplicándose pero en apenas un par de meses consiguieron cambiar la filosofía de la gente porque sabían que, o eran ordenador, o solucionaban los problemas de desorden o sabían dónde acababa el material.
Es más... la última vez que achatarraron algo... fue a petición de uno de mantenimiento que les dijo que se le había quedado obsoleta una pequeña máquina y que directamente se la daba para no tenerla por ahí dando vueltas.


Cada cosa en su sitio y un sitio para cada cosa

(esto último... si había un sitio que sistemáticamente estaba señalizado pero vacío, también preguntaban por ello pero hablaré en otra entrada)